


คำตอบสั้นๆ: จับคู่ ส.ร กับไปป์ จากนั้นตรวจสอบ PN หากคุณกำลังต่อขยาย ซ่อมแซม หรือระบุสาย HDPE SDR ข้อต่อควรตรงกับ SDR ของท่อ ข้อต่อ PE100 สปส.11 เป็นของท่อ PE100 SDR 11 ...
อ่านเพิ่มเติม
ซีรี่ส์ผลิตภัณฑ์
ชุดข้อต่อเกลียว HDPE
-
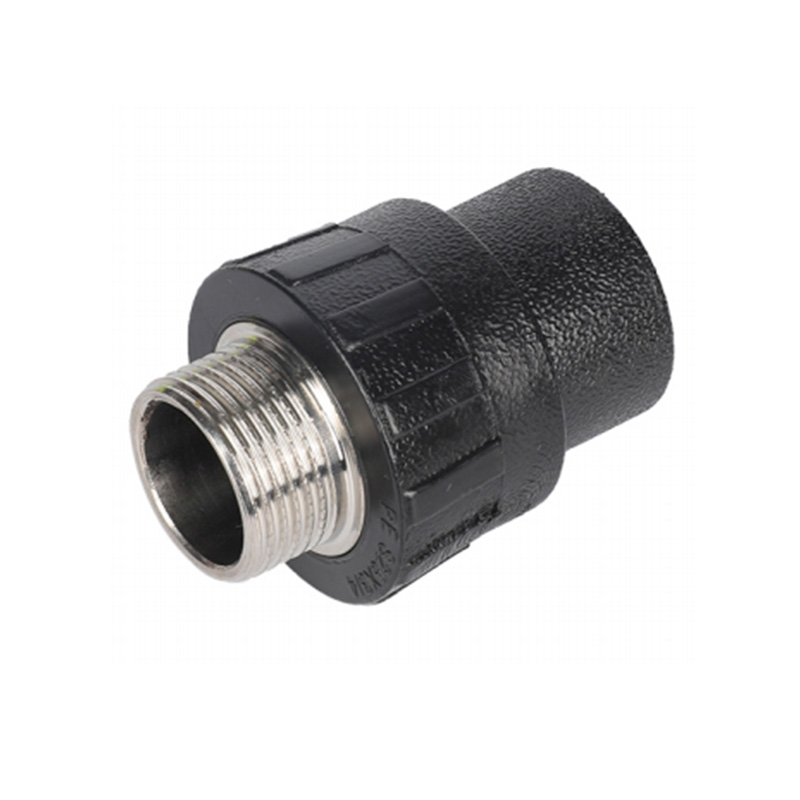
อะแดปเตอร์เกลียวตัวผู้ HDPE
พารามิเตอร์:
อะแดปเตอร์เกลียวตัวผู้ HDPE ทำจากโพลีเอทิลีนความหนาแน่นสูงและมีความทนทานต่อการสึกหรอและทนต่อความล้าได้ดี ในระหว่างการ...อ่านเพิ่มเติม -
อะแดปเตอร์เกลียวตัวเมีย HDPE

พารามิเตอร์:
เนื่องจากเป็นวัสดุที่ทนต่อการกัดกร่อน HDPE จึงทนทานต่อสารเคมีได้ดีกว่า และสามารถต้านทานการกัดเซาะด้วยกรด ด่าง เกลือ แ...อ่านเพิ่มเติม -
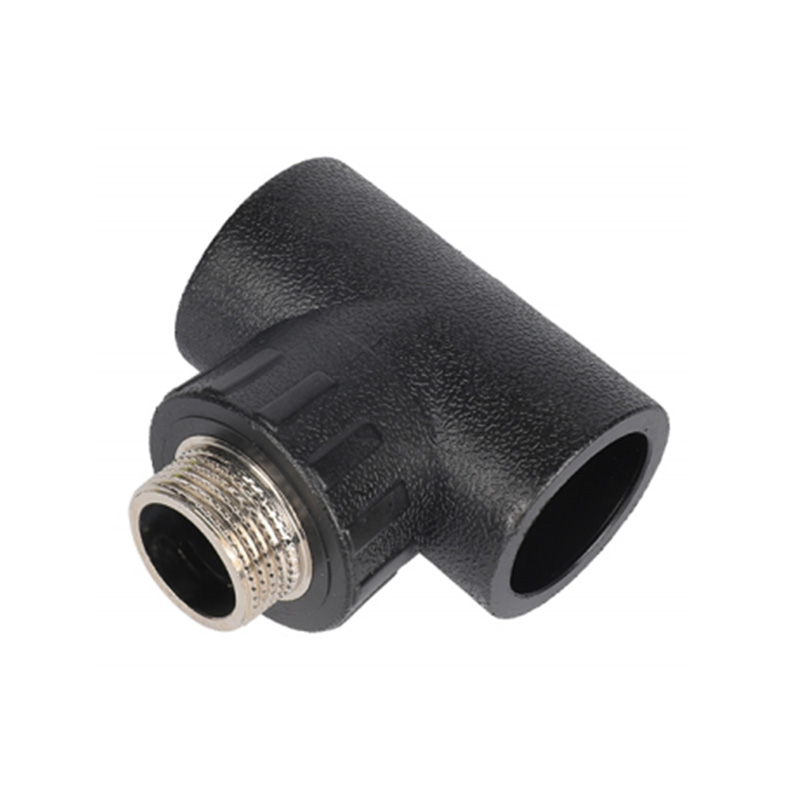
ทีชาย HDPE
พารามิเตอร์:
การออกแบบ HDPE Male Tee คำนึงถึงความสะดวกและความน่าเชื่อถือในการใช้งานทางวิศวกรรมเชิงปฏิบัติอย่างเต็มที่ ใช้การออกแบบ...อ่านเพิ่มเติม -
ข้อต่อสามทาง HDPE

พารามิเตอร์:
ข้อต่อตัวเมีย HDPE ได้รับการออกแบบโดยคำนึงถึงวิธีการเชื่อมต่อที่หลากหลาย มีความสามารถในการปรับตัวที่ดีขึ้น และสามารถใ...อ่านเพิ่มเติม -
ข้องอตัวผู้ HDPE

พารามิเตอร์:
โพลีเอทิลีนความหนาแน่นสูงมีความทนทานต่อการกัดกร่อนได้ดีกว่าและสามารถต้านทานการกัดกร่อนของสารเคมีต่างๆ ได้อย่างมีประสิ...อ่านเพิ่มเติม -
ข้องอตัวเมีย HDPE

พารามิเตอร์:
ข้อศอกตัวเมีย HDPE มีความต้านทานการกัดกร่อนได้ดีกว่า เนื่องจากตัววัสดุ HDPE นั้นมีความเสถียรทางเคมีที่แข็งแกร่งมากและ...อ่านเพิ่มเติม
ข้อต่อเกลียว HDPE เป็นข้อต่อท่อที่ทำจากโพลีเอทิลีนความหนาแน่นสูง (HDPE) วัสดุนี้มีความต้านทานการกัดกร่อนได้ดีกว่าและมีการใช้กันอย่างแพร่หลายในระบบท่อส่งทางอุตสาหกรรมและทางแพ่งต่างๆ โดยมีคุณสมบัติเฉพาะของผลิตภัณฑ์และคุณประโยชน์หลายประการ ทำให้เป็นตัวเลือกที่เหมาะอย่างยิ่งสำหรับการต่อท่อ
ข้อต่อเกลียว HDPE มีความต้านทานการกัดกร่อนได้ดีขึ้นด้วยคุณสมบัติพิเศษของวัสดุซึ่งสามารถแสดงความต้านทานการกัดกร่อนได้ดีขึ้นในสภาพแวดล้อมของสารเคมีต่างๆ ทำให้เป็นระบบท่อที่ต้องการสำหรับการจัดการสื่อที่มีฤทธิ์กัดกร่อน ข้อต่อเกลียว HDPE ยังมีความต้านทานแรงดันสูงมากและสามารถทนต่องานในสภาพแวดล้อมที่มีแรงดันสูง ทำให้มั่นใจในการทำงานของระบบท่ออย่างปลอดภัย ทำให้มีการใช้กันอย่างแพร่หลายในด้านอุตสาหกรรม เช่น โรงงานเคมี และอุตสาหกรรมน้ำมันและก๊าซ
ข้อต่อท่อนี้มีความต้านทานการสึกหรอและทนต่อแรงกระแทกได้ดี สามารถทนต่อแรงเสียดทานและแรงกระแทกในระยะยาว และไม่ง่ายที่จะสวมใส่และแตกหัก ช่วยให้มีอายุการใช้งานยาวนานขึ้นในสภาพแวดล้อมที่รุนแรงและยังคงความเสถียรภายใต้สภาวะการทำงานที่มีภาระสูง ข้อต่อเกลียว HDPE ใช้วิธีการเชื่อมต่อแบบเกลียวและมีประสิทธิภาพการปิดผนึกที่ดี ซึ่งสามารถบรรลุผลการปิดผนึกที่เชื่อถือได้ และป้องกันการรั่วไหลและการเจาะ นี่เป็นสิ่งสำคัญต่อการทำงานของระบบท่ออย่างปลอดภัยและเชื่อถือได้
เกี่ยวกับเรา

Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. เป็นบริษัทอุตสาหกรรมที่ผสมผสานการออกแบบ การผลิต การตลาด และการบริการ บริษัทก่อตั้งขึ้นในปี 2545 และตั้งอยู่ในเขตอุตสาหกรรมเตียนโข่ว จูจี้ ซึ่งเป็นบ้านเกิดที่สวยงามของซีซี อยู่ในขอบเขตของเขตเศรษฐกิจสามเหลี่ยมปากแม่น้ำแยงซี การขนส่งของบริษัทสะดวก สามารถไปยังท่าเรือเซี่ยงไฮ้และท่าเรือหนิงโปได้โดยตรงโดยใช้ทางรถไฟเจ้อเจียง-เจียงซีและทางด่วนหางจิน-ฉู ใช้เวลาขับรถเพียงครึ่งชั่วโมงจากสนามบินนานาชาติ Xiaoshan ตั้งแต่ก่อตั้งโรงงาน เรายึดถือ "การบริหารความซื่อสัตย์ ผลประโยชน์ร่วมกัน และผลประโยชน์ร่วมกัน" เป็นวัตถุประสงค์ทางธุรกิจของเรา
บริษัทมุ่งมั่นที่จะรักษามาตรฐานที่ดีขึ้นในด้านคุณภาพและการจัดการสิ่งแวดล้อม ผลิตภัณฑ์ทั้งหมดผลิตขึ้นตามมาตรฐานระบบการจัดการคุณภาพระดับสากล ISO9001:2000 และมาตรฐานระบบการจัดการสิ่งแวดล้อมสากล ISO14001 รับประกันคุณภาพผลิตภัณฑ์โดย PICC...ท่อและข้อต่อของเรามีอายุการใช้งานยาวนานกว่า 50 ปี สินค้าแบรนด์หลัก ได้แก่ ท่อและอุปกรณ์ท่อ PP-R, ท่อใยแก้ว PP-R, ท่ออลูมิเนียม-พลาสติก PP-R, ท่อทำความร้อนพื้น PE-RT, ข้อต่อท่อหลอมไฟฟ้า PE 50-1200 มม., ท่ออลูมิเนียม-พลาสติก, ทองเหลือง ข้อต่อท่อ ท่อประปา รอครับ บริษัทมีกลุ่มผู้เชี่ยวชาญและบุคลากรด้านการตลาดคุณภาพสูง และพัฒนาเครือข่ายการขายทั่วประเทศ ในทางกลับกัน สินค้ายังส่งออกไปยังยุโรป สหรัฐอเมริกา เอเชียตะวันออกเฉียงใต้ และตะวันออกกลางอีกด้วย ขอให้เราซื่อสัตย์และสร้างอนาคตร่วมกัน
ใบประกาศเกียรติคุณ
ข่าว
-
-
บทความส่วนใหญ่เกี่ยวกับการเชื่อม HDPE จะหยุดในขณะที่เลือกเครื่อง นั่นเป็นเรื่องที่เข้าใจได้ เนื่องจากเครื่องจักรเป็นส่วนที่มองเห็นได้ของกระบวนการ แต่ผู้ที่ใช้งานเครื่องจั...
อ่านเพิ่มเติม -
ข้อต่อท่อ HDPE: 50 ปีเป็นพื้นฐานการออกแบบ ไม่ใช่วันหมดอายุ ข้อต่อท่อ HDPE สามารถใช้งานได้นาน 50 ปีหรือมากกว่านั้นในระบบน้ำ ก๊าซ และอุตสาหกรรมส่วนใหญ่ และอายุการใช้งาน 1...
อ่านเพิ่มเติม -
.article-section{background:#ffffff;color:#333333;padding:8px 24px 32px;margin-bottom:24px;border-bottom:1px solid #f0f0f0;font-family:Arial,Helvetica,sans-serif;box-sizing:bord...
อ่านเพิ่มเติม -
คำตอบโดยตรง: เอชดีพีอี มีความแข็งแกร่งกว่าในด้านแรงกระแทก ความเหนื่อยล้า และความสมบูรณ์ของข้อต่อ พีวีซีมีความแข็งมากขึ้น หาก "แข็งแกร่งขึ้น" หมายถึง ความต้านทานต่อการแต...
อ่านเพิ่มเติม -
ผู้จัดการฝ่ายจัดซื้อของโครงการน้ำเทศบาลจ้องมองกำหนดการส่งมอบ: ท่อหลักมาถึงแล้วในชื่อ HDPE PE100 แต่รายการอุปกรณ์ติดตั้งที่ได้รับอนุมัติบนโต๊ะอ่านว่าอุปกรณ์ข้อต่อซ็อกเก็ต PVC-...
อ่านเพิ่มเติม -
คำตอบสั้น ๆ : ข้อต่อท่อ HDPE แบ่งตามวิธีการเชื่อมต่อและตามฟังก์ชัน วิธีการเชื่อมต่อประกอบด้วยการหลอมแบบชน การหลอมด้วยไฟฟ้า การหลอมแบบซ็อคเก็ต แบบเกลียว การอัด และแบบ...
อ่านเพิ่มเติม -
เจ้าหน้าที่ประปาที่ทำงานเปลี่ยนท่อน้ำทิ้งด้านข้าง เพิ่งวางท่อระบายน้ำ เอชดีพีอี ยาว 20 เมตร ที่ผนังอาคาร ปลายระบายจะต้องเชื่อมต่อกับปล่องพีวีซีที่มีอยู่ ลูกเรือคนหนึ่งหยิบข้อ...
อ่านเพิ่มเติม -
คำตอบสั้น ๆ : ข้อต่อท่อ HDPE แบ่งตามวิธีการเชื่อมต่อและตามฟังก์ชัน วิธีการเชื่อมต่อประกอบด้วยการหลอมแบบชน การหลอมด้วยไฟฟ้า การหลอมแบบซ็อคเก็ต แบบเกลียว การอัด และแบบ...
อ่านเพิ่มเติม
ให้อยู่ในการติดต่อ

ความรู้อุตสาหกรรม
ผลกระทบของเทคโนโลยีการฉีดขึ้นรูปของข้อต่อเกลียว HDPE ที่มีต่อคุณภาพของผลิตภัณฑ์
เป็นหนึ่งในกระบวนการสำคัญในด้านการแปรรูปพลาสติกที่ทันสมัย เทคโนโลยีการฉีดขึ้นรูปของ ข้อต่อเกลียว HDPE มีผลกระทบในวงกว้างและหลายแง่มุมต่อคุณภาพของผลิตภัณฑ์ขั้นสุดท้ายของข้อต่อเกลียว HDPE เราสามารถพูดคุยเรื่องนี้ได้จากแง่มุมต่างๆ ของการแปรรูปวัสดุ การออกแบบแม่พิมพ์ การควบคุมกระบวนการฉีดขึ้นรูป และหลังการประมวลผล
การประมวลผลวัสดุ
คุณภาพของอนุภาค HDPE เป็นพื้นฐานสำหรับความสำเร็จในการฉีดขึ้นรูป ก่อนการฉีดขึ้นรูป วัตถุดิบ HDPE จะต้องได้รับการคัดเลือกอย่างเข้มงวดเพื่อให้แน่ใจว่าไม่มีสิ่งเจือปน มีความชื้นต่ำ และถึงดัชนีการหลอมละลายที่ระบุ ซึ่งจะช่วยให้ได้สถานะหลอมเหลวสม่ำเสมอในระหว่างกระบวนการฉีดขึ้นรูป และลดการเกิดข้อบกพร่อง เช่น ฟองอากาศและรูการหดตัว นอกจากนี้ การบำบัดการทำให้แห้งอย่างเหมาะสมยังจำเป็นเพื่อป้องกันไม่ให้ความชื้นกลายเป็นก๊าซที่อุณหภูมิสูง และส่งผลต่อคุณสมบัติทางกลและคุณภาพรูปลักษณ์ของชิ้นส่วนที่ฉีดขึ้นรูป
การออกแบบแม่พิมพ์
การออกแบบแม่พิมพ์เป็นหนึ่งในการเชื่อมโยงหลักของเทคโนโลยีการฉีดขึ้นรูป ซึ่งเกี่ยวข้องโดยตรงกับความแม่นยำของมิติ ความซับซ้อนของรูปร่าง และคุณภาพพื้นผิวของข้อต่อเกลียว HDPE สำหรับอุปกรณ์ท่อเกลียว HDPE แม่พิมพ์จำเป็นต้องออกแบบโปรไฟล์ของเกลียว ระยะพิทช์ และความทนทานต่อความพอดีอย่างถูกต้องเพื่อให้แน่ใจว่ามีการปิดผนึกและสามารถใช้แทนกันระหว่างข้อต่อได้ ในเวลาเดียวกัน การออกแบบช่องการไหลของแม่พิมพ์ควรจะสมเหตุสมผลเพื่อลดความต้านทานและการสูญเสียอุณหภูมิของวัสดุหลอมเหลวในระหว่างกระบวนการไหล และให้แน่ใจว่าวัสดุที่หลอมละลายสามารถเติมโพรงแม่พิมพ์ได้อย่างสม่ำเสมอและรวดเร็ว นอกจากนี้ ระบบระบายความร้อนของแม่พิมพ์ก็มีความสำคัญเช่นกัน ซึ่งจะกำหนดความเร็วการทำความเย็นและอัตราการหดตัวของชิ้นส่วนที่ฉีดขึ้นรูป และส่งผลต่อความเสถียรของมิติและการกระจายความเค้นภายใน
การควบคุมกระบวนการฉีดขึ้นรูป
การควบคุมกระบวนการฉีดขึ้นรูปเป็นกุญแจสำคัญในการรับประกันคุณภาพของข้อต่อท่อเกลียว HDPE บนเครื่องฉีดขึ้นรูป จำเป็นต้องตั้งค่าและควบคุมพารามิเตอร์ต่างๆ เช่น แรงดันในการฉีด ความเร็วของการฉีด ระยะเวลาในการคงตัว และเวลาในการทำความเย็นอย่างแม่นยำ แรงดันฉีดที่สูงเกินไปอาจทำให้วัสดุที่หลอมละลายล้นแม่พิมพ์และเกิดแฟลช ในขณะที่ความเร็วการฉีดที่ช้าเกินไปอาจทำให้วัสดุที่หลอมละลายเย็นตัวลงและแข็งตัวในระหว่างกระบวนการไหล ทำให้เกิดช็อตสั้นๆ การควบคุมเวลาในการจับยึดนั้นสัมพันธ์กับความหนาแน่นและความเสถียรของมิติของชิ้นส่วนที่ฉีดขึ้นรูป การตั้งค่าเวลาในการทำความเย็นจะต้องพิจารณาจากโครงสร้างของแม่พิมพ์และคุณสมบัติของวัสดุ ยาวหรือสั้นเกินไปจะส่งผลต่ออัตราการหดตัวและคุณสมบัติทางกลของชิ้นส่วนที่ฉีดขึ้นรูป
หลังการประมวลผล
หลังจากการฉีดขึ้นรูป อุปกรณ์ท่อเกลียว HDPE ยังต้องผ่านกระบวนการหลังการประมวลผลหลายขั้นตอน เช่น การขัดลบคม การตัดเกลียว การทำความสะอาด ฯลฯ เพื่อปรับปรุงคุณภาพรูปลักษณ์และความแม่นยำของมิติให้ดียิ่งขึ้น สำหรับอุปกรณ์ข้อต่อท่อที่มีความต้องการพิเศษ เช่น ที่ต้องเตรียมพื้นผิว (เช่น การพ่นทราย การชุบด้วยไฟฟ้า ฯลฯ) ก็จำเป็นต้องดำเนินการในขั้นตอนนี้เช่นกัน กระบวนการหลังการประมวลผลควรปฏิบัติตามขั้นตอนการปฏิบัติงานอย่างเคร่งครัดเพื่อให้แน่ใจว่าไม่มีความเสียหายรองหรือการปนเปื้อนเกิดขึ้นกับข้อต่อท่อ
เทคโนโลยีการฉีดขึ้นรูปมีผลกระทบมากมายต่อคุณภาพของ ข้อต่อท่อเกลียว HDPE - ตั้งแต่การแปรรูปวัสดุไปจนถึงการออกแบบแม่พิมพ์ ตั้งแต่การควบคุมกระบวนการฉีดขึ้นรูปไปจนถึงขั้นตอนหลังการประมวลผลและการตรวจสอบคุณภาพ ทุกลิงก์จะต้องได้รับการควบคุมอย่างเข้มงวดเพื่อให้แน่ใจว่าคุณภาพและประสิทธิภาพของผลิตภัณฑ์ขั้นสุดท้ายตรงตามข้อกำหนดการออกแบบ Zhejiang Fengfeng Pipe Industry Co., Ltd. ในฐานะผู้ผลิตอุปกรณ์ท่อเกลียว HDPE ระดับมืออาชีพ อาศัยอุปกรณ์การผลิตขั้นสูง ระบบการจัดการคุณภาพที่เข้มงวด และบุคลากรทางเทคนิคมืออาชีพเพื่อปรับปรุงคุณภาพผลิตภัณฑ์และระดับการบริการอย่างต่อเนื่อง และจัดหาระบบท่อคุณภาพสูง โซลูชั่นสำหรับลูกค้าในประเทศและต่างประเทศ
เกี่ยวกับเรา
Zhejiang Fengfeng Pipe Industry Co., Ltd. ใช้การฉีดสกรูเดี่ยวที่มีประสิทธิภาพ เครื่องปั้นสำหรับสูง ผลผลิตและการใช้พลังงานต่ำ
ลิงค์สินค้า
ติดต่อ
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

เลขที่ 21 ถนนตลาด เมืองเตี้ยนโข่ว เมืองจูจี้ เมืองเส้าซิง มณฑลเจ้อเจียง จีน
ลิขสิทธิ์ © Zhejiang Fengfeng Pipe Industry Co., Ltd.
